

Efficienza produttiva: guida pratica per piccole serie
Un laboratorio di design può ricevere diversi ordini dello stesso prodotto dopo una fiera e scoprire, pochi giorni dopo, che la consegna si sta allontanando. Il titolare aumenta le ore di lavoro, sollecita i fornitori e chiede più velocità alla stampante 3D, ma il risultato non cambia abbastanza. Il motivo è spesso semplice: produrre di più non significa produrre meglio.
Per un brand che realizza piccoli lotti su ordinazione, l'efficienza produttiva nasce dal modo in cui modellazione, stampa, finitura, controllo qualità e imballaggio si collegano. In questa guida trasformiamo le metriche di produttività in scelte quotidiane, adatte a un laboratorio che unisce tecnologia e artigianato.
Quando produrre di più non basta
Dopo una manifestazione commerciale, il laboratorio riceve una serie di ordini quasi identici. La richiesta sembra gestibile: stesso modello, stesso materiale, lavorazioni già conosciute. Il titolare decide di allungare i turni e di chiedere ai fornitori consegne più rapide. Eppure i pezzi finiscono comunque in ritardo.
Il primo errore è cercare il problema nella capacità fisica della macchina. La stampante lavora, ma il file non è pronto quando serve. Oppure la stampa termina, ma il pezzo resta in attesa della finitura perché la postazione manuale è occupata. A volte l'imballo viene preparato prima che il controllo dimensionale sia completato, creando movimentazioni aggiuntive e confusione tra gli ordini.
Il flusso reale è più lungo della stampa
In una produzione ibrida, il prodotto attraversa più passaggi:
- Progettazione: il modello viene adattato all'ordine, al colore o alla variante richiesta.
- Preparazione: l'operatore verifica file, materiale, supporti e parametri.
- Stampa 3D: la macchina trasforma il progetto in un oggetto fisico.
- Finitura artigianale: il pezzo viene pulito, controllato e, quando previsto, completato manualmente.
- Imballaggio: il prodotto viene protetto, identificato e preparato per la spedizione.
Se uno solo di questi passaggi accumula attese, l'intero ordine rallenta. Il collo di bottiglia non coincide necessariamente con la fase più tecnologica. Può trovarsi nel cambio di bobina, nella ricerca degli strumenti, nella verifica finale o nella disponibilità delle scatole.
Senza dati, ogni decisione sembra plausibile
Il titolare può avere l'impressione che servano più ore di stampa. L'operatore può pensare che il problema sia il fornitore del materiale. Chi cura le spedizioni può vedere soprattutto gli errori di etichettatura. Tutte queste osservazioni possono essere parzialmente corrette, ma senza una registrazione comune nessuno sa dove si perde davvero il valore.
Cominciare richiede poco. Per ogni ordine si possono annotare ora di avvio, ora di fine, attese, rilavorazioni, scarti e tempo manuale. Non serve installare subito un sistema complesso. Un foglio condiviso, compilato nello stesso modo da ogni persona, permette già di distinguere tempo di lavorazione, tempo di attesa e tempo speso per correggere un errore.
Regola pratica: prima di aumentare turni o acquistare una macchina, misura il percorso completo dell'ordine.
L'obiettivo non è soltanto evadere più pezzi. È capire dove il laboratorio perde tempo, materiale e attenzione, poi intervenire sul passaggio che limita tutto il resto. Questa prospettiva è particolarmente importante in Veneto, dove la produzione manifatturiera ha mostrato una debolezza persistente. Nel terzo trimestre 2024 è diminuita dello 0,3% rispetto al trimestre precedente e dell'1,9% su base annua, segnando il sesto trimestre consecutivo di contrazione, come rilevato da Veneto in Cifre. Per le PMI del mobile e dell'arredo, fare meglio con le risorse già disponibili diventa quindi una scelta operativa, non uno slogan.
Cos'è l'efficienza produttiva
La produttività mette in relazione ciò che un'attività produce con le risorse impiegate. La produttività del lavoro, per esempio, confronta l'output con le ore lavorate. L'Istat considera anche la produttività del capitale e la Produttività Totale dei Fattori, o PTF, che collega l'output agli input primari e riflette gli effetti del progresso tecnico, dell'organizzazione e delle tecniche manageriali, come spiegato nella definizione Istat delle misure di produttività.
Per un laboratorio che produce su ordinazione, questa definizione va resa operativa. La produttività chiede: “Quanti pezzi ottengo con queste ore, questo materiale e questa macchina?”. L'efficienza aggiunge: “Quanto valore ottengo davvero, dopo aver considerato scarti, attese e rilavorazioni evitabili?”.
Efficienza produttiva: capacità di trasformare input, tempo e risorse in output conforme, riducendo sprechi, attese, errori e attività senza valore.
L'analogia del tubo
Il flusso dell'acqua in un tubo mostra bene il problema. La pressione iniziale può essere elevata, ma la portata finale diminuisce quando compaiono curve strette, restringimenti o rubinetti parzialmente chiusi. Aumentare la pressione serve poco se l'acqua continua a fermarsi più avanti.
In un brand che combina stampa 3D e artigianato, il flusso può rallentare anche con una stampante libera. Il modello può arrivare tardi, il materiale può non essere pronto, la finitura può richiedere una rilavorazione e l'imballaggio può seguire una sequenza confusa. Ogni attrito riduce l'output effettivo, anche se le persone lavorano con attenzione.
Perché la distinzione conta nelle piccole serie
I piccoli lotti hanno una variabilità che la produzione standardizzata tende a ridurre. Un ordine può richiedere un'altezza diversa, una finitura specifica o un controllo supplementare. Il tempo di preparazione si distribuisce così su poche unità e pesa maggiormente sul costo del singolo pezzo.
Il quadro italiano mostra perché aumentare le ore non risolve sempre il problema. Tra il 1995 e il 2023 la produttività del lavoro è cresciuta in media dello 0,9% l'anno, ma nel periodo 2019-2023 il ritmo è sceso allo 0,1% annuo, fino a una contrazione del 2,4% nel 2023, secondo i dati Istat sulla competitività. Per un brand su ordinazione, la conseguenza pratica è ridurre immobilizzo di magazzino, sovrapproduzione e materiale inutilizzato.
L'efficienza nasce dalla relazione fra progettazione, tecnologia, competenze, standard e coordinamento. Prima di chiedere più velocità a una fase, conviene rimuovere i blocchi che rallentano l'intero percorso dell'ordine.
Le metriche che contano davvero
Un piccolo laboratorio non deve partire da una dashboard complessa. Deve scegliere pochi indicatori, registrarli con coerenza e usarli per decidere. La metrica giusta non è quella più sofisticata, ma quella che aiuta a rispondere a una domanda concreta.
OEE e capacità effettiva
L’OEE, o Overall Equipment Effectiveness, combina disponibilità, prestazione e qualità di una macchina. In una stampante 3D, la disponibilità considera il tempo in cui la macchina è realmente pronta, la prestazione confronta il ritmo effettivo con quello atteso e la qualità esclude pezzi scartati o da rifare.
Per iniziare, registra ore pianificate, fermi, pezzi completati e pezzi conformi. Un foglio condiviso è sufficiente. L'OEE semplificato è utile quando il team discute di una nuova macchina, perché mostra se il limite è davvero la capacità della stampante o se la macchina resta in attesa di preparazione, materiale o finitura.
Il throughput misura quanti pezzi conformi escono dal processo in un intervallo definito. Non contare semplicemente le stampe concluse: un pezzo da rilavorare non è ancora output utile.
Lead time, scarti e produttività oraria
Il lead time va dall'accettazione dell'ordine alla disponibilità del pacco per la spedizione. Per calcolarlo, registra data e ora di ingresso dell'ordine e data e ora di completamento. Separare il tempo di attesa dal tempo attivo fa emergere se il ritardo nasce dalla produzione oppure dalla coda fra le fasi.
Il tasso di scarti confronta i pezzi non recuperabili con i pezzi avviati. Annotare la causa, non solo il numero, è essenziale: adesione al piano, errore nel file, materiale umido, danneggiamento in finitura e imballaggio richiedono azioni diverse.
La produttività oraria per addetto mette in relazione pezzi conformi e ore-uomo. Non serve per giudicare una singola persona. Serve per capire quanto il processo permette al team di lavorare senza attese, istruzioni incomplete o continui cambi di priorità.
Costo per unità
Il costo unitario dovrebbe includere materiale, tempo macchina, ore manuali, imballaggio, scarti e rilavorazioni. Anche senza trasformare subito ogni voce in un valore monetario, puoi registrare il consumo e il tempo. Questa base rende più affidabili le decisioni su lotti, varianti e make or buy.
Per approfondire il rapporto fra sistemi, flussi e organizzazione dei dati, può essere utile leggi su PHABDEV, soprattutto quando il foglio condiviso inizia a non bastare.
| Metrica | Cosa misura | Trappola tipica |
|---|---|---|
| OEE | Disponibilità, prestazione e qualità della macchina | Considerare solo le ore di funzionamento |
| Lead time | Tempo complessivo dall'ordine alla spedizione | Confondere tempo attivo e tempo di attesa |
| Tasso di scarti | Quota di pezzi non recuperabili | Registrare lo scarto senza indicarne la causa |
| Produttività oraria | Output conforme per ora-uomo | Usarla per confrontare persone invece di processi |
| Costo per unità | Risorse assorbite da ogni pezzo | Ignorare rilavorazioni e materiale perso |
| Throughput | Pezzi conformi completati nel periodo | Contare anche prodotti non ancora approvati |
Perché l'efficienza non è solo automazione
Una nuova stampante 3D può aumentare la capacità disponibile, ma non corregge un file preparato male. Un gestionale rende visibile un ordine, ma non riordina una postazione. L'automazione produce risultati quando entra in un processo già leggibile, con responsabilità, sequenze e criteri di controllo chiari.
I dati italiani aiutano a capire il punto. Nel periodo 1995-2024, la produttività del lavoro nella manifattura italiana è cresciuta in media dello 0,6% annuo. Il Rapporto annuale sulla produttività 2025 del CNEL attribuisce contributi di 0,3 punti percentuali all'intensità di capitale e di 0,3 punti percentuali alla PTF. Per un brand che produce su ordinazione, il messaggio è concreto: acquistare tecnologia senza ridisegnare il lavoro lascia una parte della capacità inutilizzata.
Dove si nasconde il collo di bottiglia
Un laboratorio installa una stampante più veloce, ma continua a cambiare materiale sulla stessa postazione. L'operatore cerca utensili, verifica il file, pulisce il piano e prepara il pezzo successivo nello stesso spazio. La macchina può produrre di più, mentre il flusso accumula attese.
La stessa difficoltà emerge nella fase artigianale. Se ogni persona imposta parametri diversi, interpreta diversamente un difetto o controlla il prodotto soltanto alla fine, aumentano variabilità, scarti e rilavorazioni. La tecnologia offre più output potenziale, non necessariamente più pezzi conformi.
Nel periodo post-pandemico più recente, la manifattura italiana ha registrato un calo medio della produttività del lavoro pari allo 0,6%, associato a un contributo negativo dell'intensità di capitale pari a -0,4 punti percentuali e della PTF, come riportato in precedenza. Per un piccolo lotto, questo significa che aumentare ore e carichi può peggiorare il risultato se istruzioni, passaggi e competenze restano disallineati.
La domanda corretta
Prima di chiederti che cosa automatizzare, individua l'attività che genera attesa, scarto o rilavorazione. Un controllo manuale può restare necessario, ma può essere spostato vicino alla fase in cui nasce il difetto. Anche una finitura manuale può diventare più stabile con una dima, una sequenza definita e un criterio di accettazione condiviso.
L'obiettivo è collegare macchina e manualità in un unico flusso. La ricetta del successo aziendale offre un riferimento per unire organizzazione e operatività, mentre il percorso sull’artigianato digitale mostra come leggere la tecnologia dentro una filiera progettata, non come sostituto del lavoro artigianale.
Cinque leve per migliorare in piccole serie
L'efficienza di un laboratorio su ordinazione cresce quando il team riduce la variabilità evitabile e protegge quella che crea valore per il cliente. Le cinque leve seguenti sono applicabili a produzioni che combinano stampa 3D, controllo e finitura artigianale.
Standardizzare ciò che si ripete
Crea una distinta base per ogni modello, con materiale, file, impostazioni, strumenti, controlli e imballo. Per le varianti, usa template parametrici e cambia soltanto i campi autorizzati. Il lavoro può partire in pochi giorni, se il team raccoglie le istruzioni già usate e le verifica su un piccolo lotto.
L'errore da evitare è standardizzare il risultato senza standardizzare il percorso. Una scheda che dice soltanto “stampare e rifinire” non riduce l'incertezza.
Ridurre il setup
Dedica una postazione alla preparazione dei file, una alla finitura e una all'imballaggio. Colloca strumenti e materiali nel punto d'uso, prepara kit per i modelli ricorrenti e separa chiaramente prodotto in attesa, prodotto controllato e prodotto pronto.
Un riordino del layout può essere avviato in una giornata, mentre una verifica delle distanze e dei passaggi richiede osservazione durante un turno reale. Evita di spostare tutto senza misurare il prima e il dopo.
Adattare il takt time
Il takt time collega la domanda al tempo produttivo disponibile. In un lotto da 5 a 50 pezzi, non va applicato come una rigida catena fordista. Serve piuttosto a stabilire quando ogni fase deve consegnare il pezzo successivo per evitare che stampa, finitura e imballaggio si accumulino.
Se la stampa produce più rapidamente della finitura, il team può pianificare il rilascio in blocchi più piccoli. L'errore è usare un ritmo teorico che ignora setup, pause, controlli e variazioni del modello.
Controllare la qualità in linea
Controlla il pezzo subito dopo la fase che può generare il difetto. Un controllo visivo e dimensionale dopo la stampa evita di rifinire un prodotto già non conforme. Una verifica della finitura prima dell'imballo impedisce di scoprire il problema quando il pacco è già pronto.
Per un esempio concreto di prodotto su ordinazione, il Vaso Stoic, vaso minimalista geometrico stampato in 3D viene realizzato in PLA premium, con texture stratificata e due misure disponibili. Il controllo in linea può verificare coerenza del modello, integrità della superficie e corretto abbinamento della variante prima della spedizione.
Formare sulle decisioni, non solo sui macchinari
Il team deve saper leggere lead time, scarti e ore-uomo, non soltanto avviare una stampante. Una breve revisione settimanale può collegare ogni anomalia a una causa e a un'azione. L'attuazione può iniziare con una riunione breve e con un solo indicatore osservato da tutti.
Non trasformare la dashboard in un sistema di sorveglianza individuale. I dati servono a migliorare il processo e a rendere più semplice il lavoro corretto.
| Leva | Focus operativo | Esempio in laboratorio | Tempo di attuazione | Errore da evitare |
|---|---|---|---|---|
| Standardizzazione | Distinte base e template | Scheda unica per modello e variante | Pochi giorni | Istruzioni troppo generiche |
| Setup | Postazioni e layout | Kit strumenti vicino alla finitura | Una giornata per il primo riordino | Spostare senza misurare |
| Takt time | Ritmo fra le fasi | Rilasciare piccoli blocchi alla finitura | Dopo una prima raccolta dati | Ignorare pause e cambi |
| Qualità in linea | Controlli vicino alla causa | Verifica subito dopo la stampa | Avvio immediato | Controllare solo a fine ordine |
| Formazione | Lettura dei KPI | Riunione su scarti e attese | Prima revisione settimanale | Valutare le persone, non il flusso |
Per approfondire il ruolo della stampa 3D nei prodotti personalizzati, puoi consultare anche i vantaggi della stampa 3D.
KPI e checklist per il laboratorio
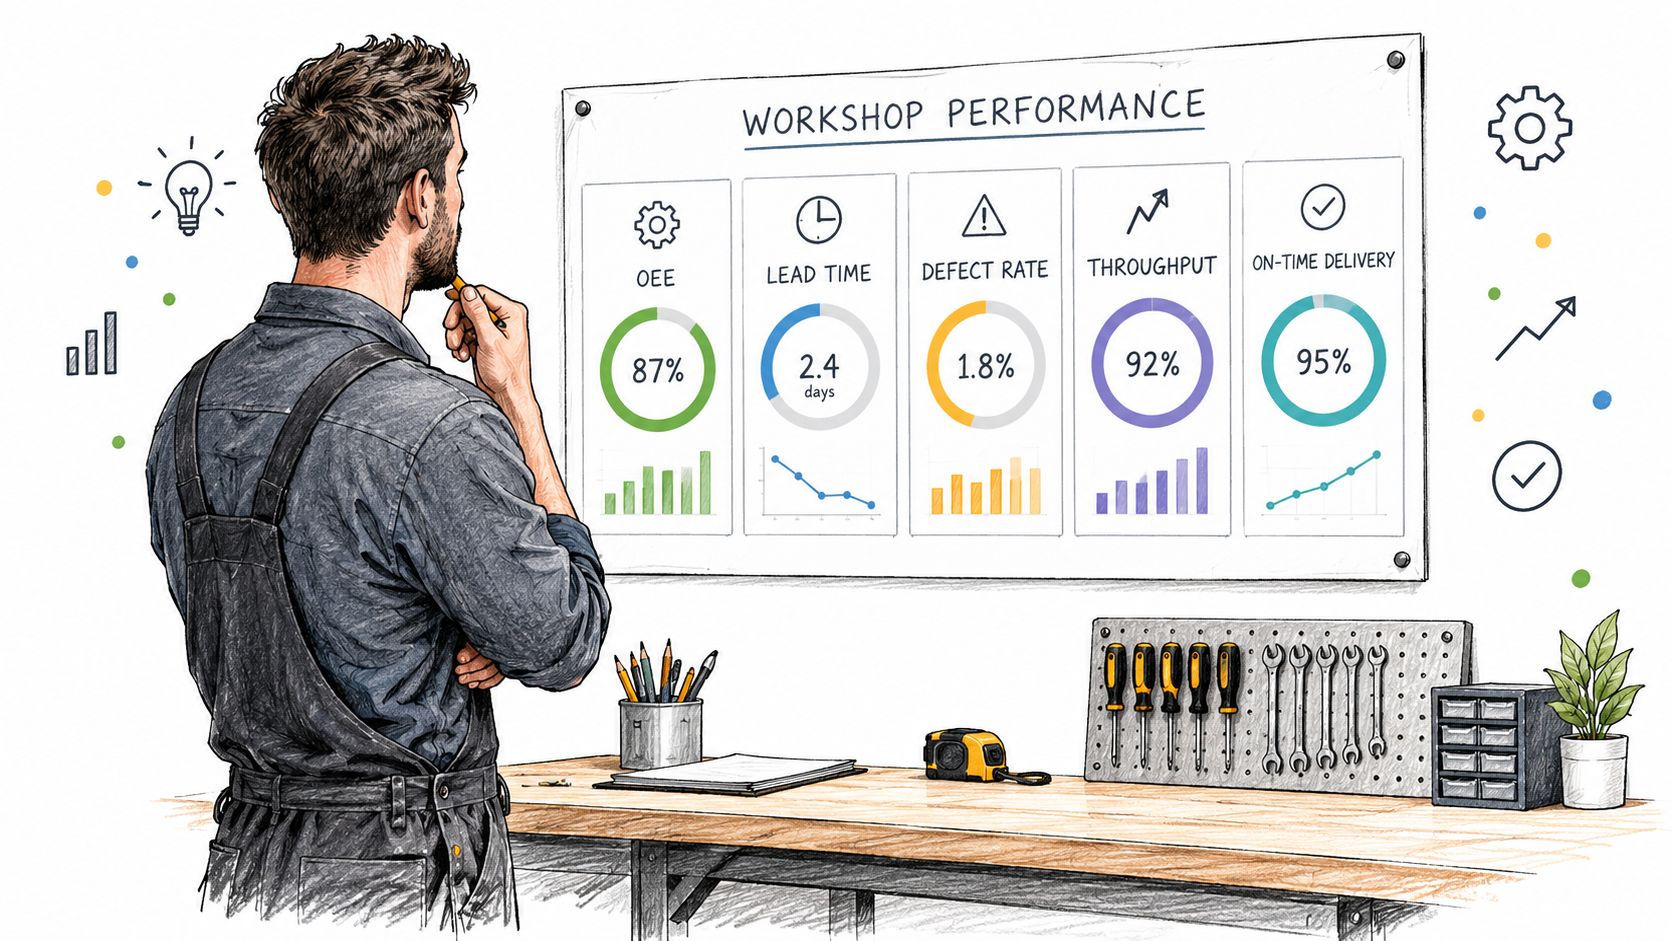
Il responsabile di un piccolo laboratorio non ha bisogno di decine di indicatori. Una dashboard minima deve rispondere a cinque domande: la macchina è disponibile, l'ordine scorre, il lavoro viene rifatto, il materiale si perde, quante ore servono per completare un pezzo?
Una dashboard essenziale
L’OEE semplificato può essere letto come rapporto fra tempo produttivo effettivo e tempo pianificato, corretto considerando prestazione e qualità. Se il calcolo completo è ancora troppo impegnativo, registra almeno ore disponibili, fermi, pezzi conformi e pezzi da rifare.
Il lead time per ordine è la differenza fra ingresso dell'ordine e disponibilità per la spedizione. Il tasso di rilavorazione confronta i pezzi che richiedono un passaggio aggiuntivo con quelli completati. Il dato diventa utile soltanto se il team annota la ragione: difetto di stampa, finitura, controllo o imballaggio.
Gli scarti di materiale includono supporti, prove, pezzi non recuperabili e materiale eliminato durante la lavorazione. Le ore-uomo per pezzo finito sommano il tempo manuale impiegato e lo dividono per i pezzi conformi. Per ciascun KPI, una soglia accettabile deve essere definita dal laboratorio dopo una fase iniziale di osservazione. Senza una baseline, una soglia scelta a priori rischia di essere arbitraria.
La checklist del venerdì
Ogni venerdì, il responsabile può compilare la checklist in un quarto d'ora:
- Postazioni: strumenti, materiali e aree di attesa sono organizzati?
- Ordini: quali commesse sono in linea, in ritardo o bloccate?
- Qualità: quali anomalie si sono ripetute?
- Materiali: quali consumi o mancanze hanno rallentato il flusso?
- Fermi macchina: quali arresti hanno richiesto più attenzione?
- Apprendimento: quale istruzione o competenza va chiarita al team?
La riunione non deve diventare un elenco di colpe. Il responsabile sceglie una sola azione prioritaria, assegna una persona e stabilisce quale dato osservare nella settimana successiva.
La sostenibilità operativa comprende anche il modo in cui il prodotto viene preparato e movimentato. Per collegare produzione, confezionamento e flussi di consegna, è utile approfondire il tema della logistica sostenibile. Una dashboard semplice diventa efficace quando resta collegata alle decisioni: cambiare la disposizione di una postazione, aggiornare una scheda, anticipare un controllo o rivedere una sequenza di lavoro.
I primi trenta giorni di intervento
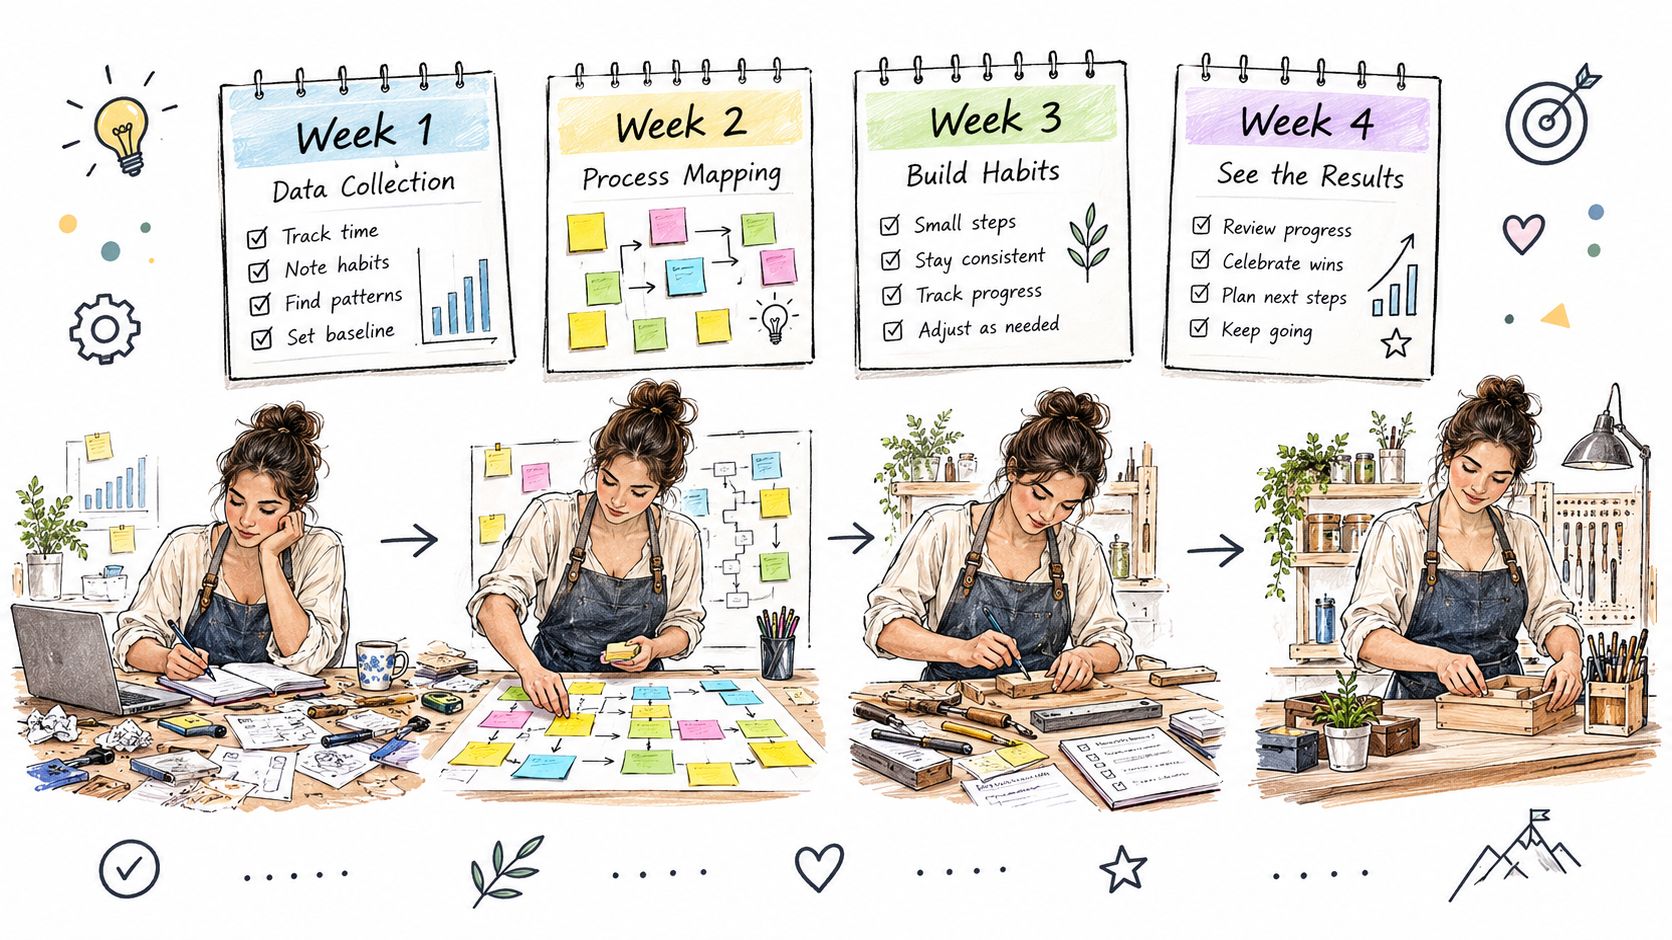
Un piano breve funziona meglio di una trasformazione indefinita. Nei primi trenta giorni, il laboratorio dovrebbe osservare il processo, intervenire su un vincolo evidente e verificare il risultato con gli stessi indicatori.
Settimana uno
Scegli cinque KPI e raccogli una baseline senza cambiare il modo di lavorare. Registra lead time, rilavorazioni, scarti, ore-uomo e tempo macchina per una famiglia di prodotti. Il successo consiste nell'avere dati completi e leggibili, non nel migliorare subito ogni valore.
Settimana due
Mappa una catena critica, dalla preparazione del file all'imballaggio. Segna attese, passaggi doppi, ricerca di strumenti e controlli tardivi. Elimina un solo collo di bottiglia evidente, per esempio una postazione condivisa che costringe stampa e finitura a contendersi lo stesso spazio.
Il risultato da osservare è la riduzione del tempo di attraversamento o una distribuzione più equilibrata fra tempo macchina e tempo manuale. Non cambiare layout, parametri di stampa e criteri di qualità nello stesso giorno.
Settimana tre
Introduci un time tracking leggero. L'operatore annota avvio, fine, attesa e motivo dell'interruzione, senza compilare moduli complessi. Organizza una riunione operativa ogni due settimane, con una sola decisione registrata e un responsabile assegnato.
Settimana quattro
Confronta i dati con la baseline. Se il lead time si riduce, verifica che non sia aumentata la rilavorazione. Se le ore macchina diminuiscono, controlla che il tempo manuale non sia cresciuto in modo sproporzionato. Standardizza la routine solo dopo aver verificato l'effetto sul flusso completo.
Gli errori più comuni sono cambiare troppe cose insieme, interrompere la raccolta dati quando il laboratorio è sotto pressione e confrontare numeri ottenuti con criteri diversi. Parti invece da una famiglia di prodotti, una sequenza e una definizione condivisa di pezzo conforme.
L'efficienza produttiva non richiede un sistema perfetto per iniziare. Richiede una misura coerente, un problema scelto con cura e una verifica reale dopo l'intervento.
Griseo Interior realizza complementi d'arredo Made in Italy su ordinazione, combinando stampa 3D e lavorazione artigianale per ridurre sovrapproduzione e scorte. Visita Griseo Interior per scoprire prodotti come vasi minimalisti e pezzi d'arredo realizzati appositamente per il tuo spazio.